


Gesneden platen
Door onze grote capaciteit te gebruiken voor het snijden van platen (plasma, laser, waterjet, zaag) kunnen we onze klanten een hoge kwaliteit verzekeren en kunnen we leveren binnen de gestelde tijd.
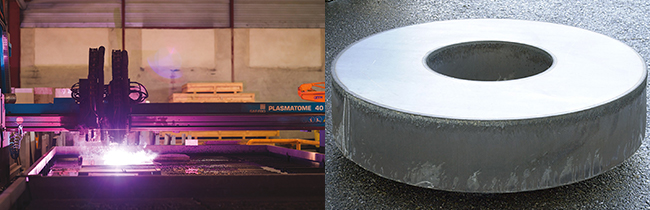
De meest economische manier voor het versnijden van inox en nikkellegeringen
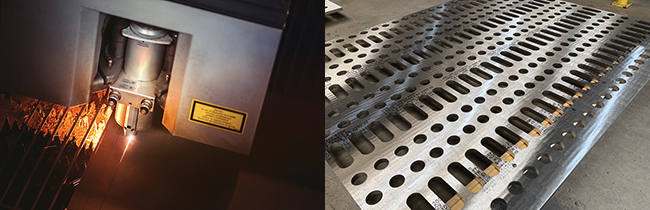
Dankzij de hoge precisie van de laser kunnen we snijden tot max. 50mm dikte. Dit is ideaal voor het versnijden van grote en vele werkstukken.
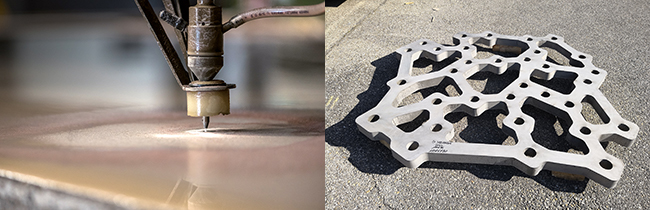
Door het snijden met de waterjet wordt de bewerking van de stukken kleiner of nihil. Geen beperking van vorm noch dikte, geheel zonder thermische aantasting. Ideaal voor het snijden van complexe stukken in roestvrijstaal en nikkellegeringen.
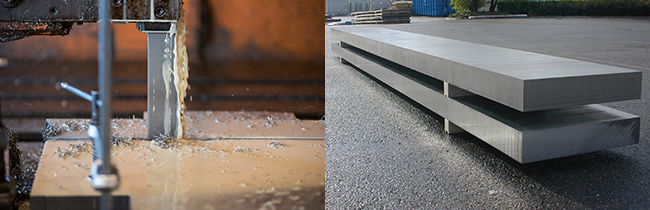
De zaag verzekert een correcte haaksheid voor de stukken en plat met middelmatige en hoge diktes, zonder thermische aantasting.
Vergelijk de toleranties naargelang de snijprocedures
| Plate thickness (mm) | SAW | |
|---|---|---|
| L ≤ 3000 mm | L > 3000 mm | |
| 1 → 5 | Length 0 / + 4 mm Width 0 / + 4 mm |
Length 0 / + 6 mm Width 0 / + 4 mm |
| 6 → 10 | ||
| 11 → 15 | ||
| 16 → 20 | ||
| 21 → 30 | ||
| 31 → 40 | ||
| 41 → 50 | ||
| 51 → 60 | ||
| 61 → 80 | ||
| 81 → 100 | ||
| 101 → 110 | ||
| 111 → 130 | ||
| 131 → 139 | ||
| 140 → 150 | ||
| – | ||
| Plate thickness (mm) |
LASER | ||
|---|---|---|---|
| L ≤ 300 mm | L > 300 mm
L ≤ 1000 mm |
L > 1000 mm | |
| 1 → 5 | ± 0,3 mm | ± 0,5 mm | ± 0,6 mm |
| 6 → 10 | |||
| 11 → 15 | ± 0,75 mm | ± 1 mm | ± 1,25 mm |
| 16 → 20 | |||
| 21 → 30 | ± 1 mm | ± 1,25 mm | ± 1,5 mm |
| 31 → 40 | ± 2,5 mm | ± 3 mm | ± 3,5 mm |
| 41 → 50 | |||
| 51 → 60 | N.A. | ||
| 61 → 80 | |||
| 81 → 100 | |||
| 101 → 110 | |||
| 111 → 130 | |||
| 131 → 139 | |||
| 140 → 150 | |||
| ■ Minimum hole diameter: 0,4 x thickness | |||
| Plate thickness (mm) |
WATERJET | |||||
|---|---|---|---|---|---|---|
| L ≤ 1000 mm | L > 1000 L ≤ 3000 |
L > 3000 L ≤ 6000 |
||||
| Basic | Normal | Fine | ||||
| 1 → 5 | ± 0,8 mm | ± 0,6 mm | ± 0,4 mm | ± 2 mm | ± 3 mm | |
| 6 → 10 | ± 1 mm | ± 0,7 mm | ± 0,4 mm | |||
| 11 → 15 | ||||||
| 16 → 20 | ± 1,5 mm | ± 1 mm | ± 0,5 mm | |||
| 21 → 30 | ||||||
| 31 → 40 | ||||||
| 41 → 50 | ± 2 mm | ± 1,5 mm | ± 1 mm | ± 2,5 mm | ± 3,5 mm | |
| 51 → 60 | ||||||
| 61 → 80 | ||||||
| 81 → 100 | N.A. | ± 2,5 mm | ± 1,5 mm | ± 3,5 mm | ± 4,5 mm | |
| 101 → 110 | N.A. | ± 3,5 mm | ± 2,5 mm | ± 4,5 mm | ± 5,5 mm | |
| 111 → 130 | ||||||
| 131 → 139 | N.A. | ± 5 mm | ± 4 mm | ± 6 mm | ± 7 mm | |
| 140 → 150 | ||||||
| ■ Taper included (0,2 mm per each 10 mm thick)
■ Minimum hole diameter: 0,4 x thickness |
||||||
| Plate thickness (mm) |
PLASMA | |||||
|---|---|---|---|---|---|---|
| Upper surface without taper Δ |
Potential taper □ |
Minimum overlength rough size versus finished size ◊ |
||||
| 1 → 5 | External cut 0 / + 3 mm Internal cut -3 / 0 mm |
3 mm per side / Total 6 mm |
5 mm per side : + 10 mm total |
|||
| 6 → 10 | ||||||
| 11 → 15 | ||||||
| 16 → 20 | ||||||
| 21 → 30 | ||||||
| 31 → 40 | ||||||
| 41 → 50 | ||||||
| 51 → 60 | ||||||
| 61 → 80 | External cut 0 / + 5 mm Internal cut – 5 mm / 0 |
6 mm per side / Total 12 mm |
< 80 mm → 6 mm per side : + 12 mm total |
|||
| 81 → 100 | < 100 mm → 7 mm par côté : + 14 mm total |
|||||
| 101 → 110 | ≤ 110 mm → 10 mm par côté : + 20 mm total |
|||||
| 111 → 130 | External cut 0 / + 8 mm Internal cut – 8 mm / 0 |
External cut 10 mm per side / Total 20 mm. |
< 140 mm → 12 mm per side + 24 mm total |
|||
| 131 → 139 | ||||||
| 140 → 150 | ≥ 140 mm → 15 mm per side : + 30 mm total |
|||||
| Δ That which can be measured with a measuring tape, on surface
□ Could be partially negative above thickness 100 mm ◊ Rough size (theoretical cut), finished size (machined): Necessary for the client to eliminate the HAZ and the irregular taper As a precaution, always inform the finished sizes for thickness above 100 mm ■ Minimum hole diameter: 1,5 x thickness (always ≥ 20 mm) ■ Minimum ring wall: 0,5 x thickness (always ≥ 30 mm) |
||||||